


Nelle operazioni quotidiane, gli abrasivi Diamond Fickert con legante metallico vengono generalmente utilizzati per la molatura grossolana e media, mentre gli abrasivi Diamond Fickert con legante resina vengono utilizzati per la smerigliatura fine e la lucidatura.
Nella pratica reale, gli operatori adattano la selezione delle granulometrie abrasive Diamond Fickert in base al tipo specifico di pietra, ai macchinari utilizzati e ai requisiti di lucidatura specifici del progetto.
Di seguito, forniamo una breve guida su come selezionare le dimensioni della grana appropriate per gli abrasivi Diamond Fickert sia con legante metallico che con legante resina.
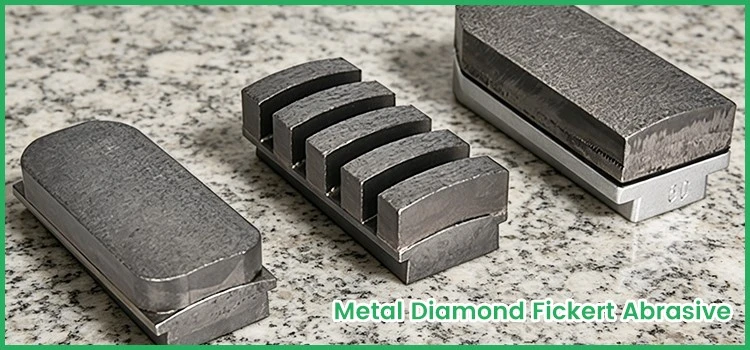
(Abrasivo Diamond Fickert con legante metallico)
I. Granulometrie comuni e processi corrispondenti per gli abrasivi Metal-Bond Diamond Fickert
- 30#/40#: Rettifica grossolana - Livellamento rapido, rimozione di segni di blocchi-grezzi e calibrazione dello spessore per lastre di grandi dimensioni.
- 60#/80#: Media-Rettifica grossolana - Eliminazione dei graffi profondi lasciati dalla molatura grossolana e regolarizzazione della superficie.
- 120#/150#: Rettifica media - Affinamento della tessitura superficiale e preparazione (primer) per la successiva fase di lucidatura.
- 200#/300#: Levigatura fine - Attenuazione dei graffi e miglioramento della levigatezza/delicatezza della superficie.
- 400# e superiori: pre-trattamento di molatura fine - Una fase transitoria che collega la fase di molatura al processo di lucidatura finale.
Nota:
- Pietre dure (ad es. granito, quarzo, basalto): iniziare con una gamma di grana compresa tra 30# e 80# come priorità, quindi procedere in sequenza con grane più fini.
- Pietre tenere (ad esempio marmo comune, calcare): è sufficiente iniziare con grana 60#; evitare l'uso di grane troppo grosse per evitare di lasciare graffi profondi ed irreparabili.
- Processo convenzionale standard: 40# → 80# → 150# → 300#
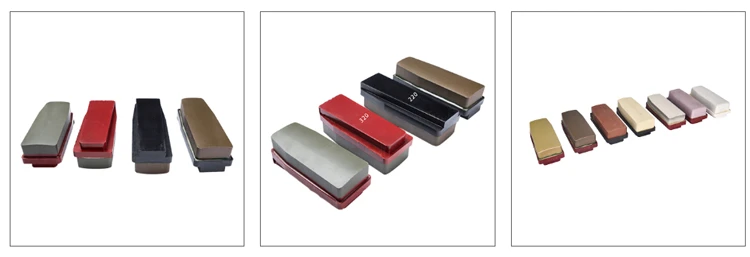
(Abrasivo diamantato Fickert con legante resinoide)
2 dimensioni comuni della grana e processi corrispondenti per gli abrasivi in resina-Bond Diamond Fickert
- 80#–120# (transizione da grossolana-a-fine): utilizzato immediatamente dopo le fasi di macinazione grossolana e media eseguite con abrasivi a legante metallico-per eliminare graffi profondi e avviare la rifinitura preliminare della superficie. Utilizzato principalmente per la rettifica transitoria di lastre intere; non destinato alla finitura fine finale.
- 150#–240# (macinazione media-fine): gamma di grana transitoria standard; leviga le texture superficiali di livello medio-per garantire una finitura uniforme e fine. Questo funge da fase fondamentale universale per le lastre prodotte in serie-.
- 300#–400# (molatura fine): attenua in modo significativo i graffi e migliora la levigatezza della superficie, fungendo da base preparatoria fondamentale per ottenere una lucidatura ad alta-lucidità. Comunemente utilizzato per lastre di progetti architettonici e piastrelle per pavimenti.
- 600#–800# (macinazione fine/lucentezza delicata): dopo la molatura, la superficie presenta una delicata lucentezza; questa gamma è adatta per creare finiture opache o morbide-lucide e serve anche come fase preparatoria finale prima della lucidatura completa.
- 1000# e superiori (levigatura ultra-fine/semi-lucidatura): caratterizzata da una struttura estremamente superficiale e un elevato grado di levigatezza della superficie, questa gamma viene utilizzata per pannelli decorativi di fascia alta, controsoffitti e componenti di forma -personalizzata, consentendo di ottenere direttamente un effetto semi-lucido.
Nota:
- Metal-Finitura del blocco abrasivo con legante → #150 → #300 → #600: questa sequenza garantisce una transizione senza soluzione di continuità, con conseguente progressione naturale e uniforme delle texture superficiali.
- Per la levigatura e la rifilatura di pannelli o bordi di forma irregolare, è opportuno dare priorità alle granulometrie da medie-a-elevate (#300+); questo approccio produce una struttura superficiale più uniforme e riduce al minimo il rischio di scheggiatura dei bordi.